01

Smeden
Het werkstuk wordt in een vorm gesmeed die bijna de uiteindelijke vorm heeft, zodat de tandwortel een continue nerfstructuur behoudt.


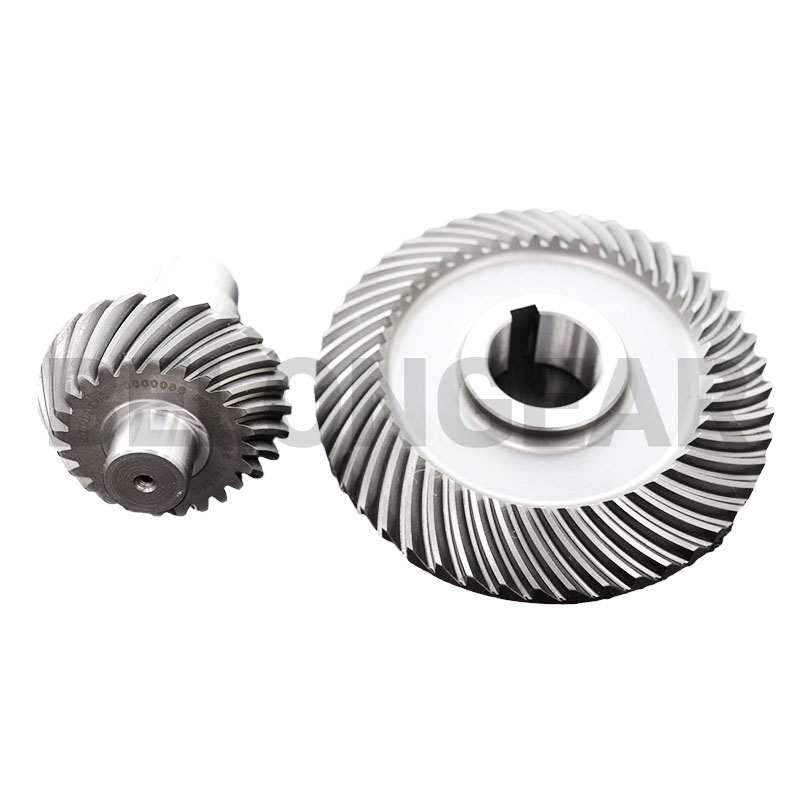


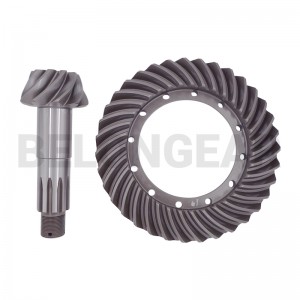
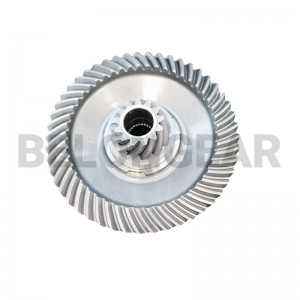
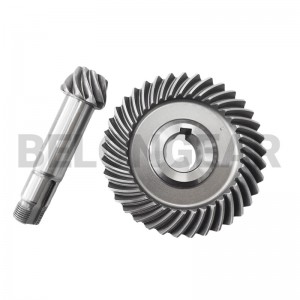
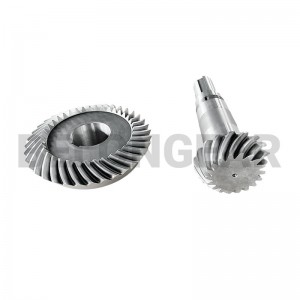
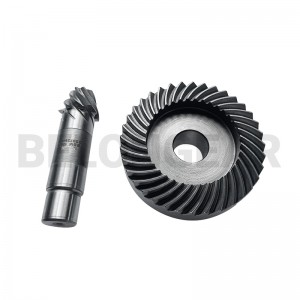
8620 is hét werkpaard onder de gecarburiseerde staalsoorten voor autotandwielen: het heeft een harde buitenkant, een sterke kern en laat zich voorspelbaar in grote volumes bewerken. Deze kegeltandwielen worden per paar gesneden, gecarburiseerd en geslepen voor gebruik in assen en differentiëlen.
Een spiraalvormig kegeltandwiel wordt evenzeer gedefinieerd door de afwerking van de tand als door de afmetingen. De gekozen route bepaalt de haalbare nauwkeurigheid, het geluidsniveau en de kosten, en wordt daarom vastgelegd voordat de tekening wordt vrijgegeven, in plaats van aan de werkvloer te worden overgelaten.
| Route | Hoe de tand wordt afgewerkt | Gekozen wanneer | Beperking |
|---|---|---|---|
| Gleason haalde een ronde in.DEZE PAGINA | De tanden worden gesneden, gehard en vervolgens in paren geslepen op een Gleason-slijpmachine. Het paar wordt samen met een slijpmiddel bewerkt, zodat er contact ontstaat over de hele tand en niet alleen op de plek waar de snijder het contact heeft verbroken. | Stil draaien bij gemiddelde snelheid; groot volume; de klassieke route vanuit de automobielindustrie met tandwielmotor. | Het lappen corrigeert het contact, niet de geometrie van de snijtanden, waardoor de haalbare nauwkeurigheid al vóór het harden vastligt. |
| Gleason-terrein | Na het uitharden worden de tandflanken geslepen op een Gleason-slijpmachine. Door het slijpen wordt de vervorming die door het uitharden is ontstaan gecorrigeerd, zodat de afgewerkte tand binnen een nauwe profieltolerantie blijft in plaats van dat er op het lappen moet worden gelet om het contact te herstellen. | Hogere snelheid, grotere nauwkeurigheid en minder geluid dan bij het slijpen; de ideale oplossing voor versnellingsbakken die continu draaien. | Slijpen is een langzamere en duurdere afwerkingsstap, en wordt daarom alleen toegepast wanneer nauwkeurigheid dit rechtvaardigt. |
| Klingelnberg harde snede | De tanden worden eerst ruw gesneden, vervolgens gehard en daarna afgewerkt met een Klingelnberg-machine. Door de geharde tand te snijden, wordt een aparte slijpbewerking vermeden en blijft het tandoppervlak vrij van slijpsporen. | Harde afwerking op plaatsen waar slijpen lastig is, en voor geometrie volgens het Klingelnberg-systeem. | Bij de voorbewerking met een zachte snede moet het juiste materiaal overblijven, daarom worden de voorbewerking en de harde snede als één bewerking gepland. |
De onderstaande waarden zijn afkomstig van de tekening van dit artikel. Waar op de pagina een materiaalsoort of nauwkeurigheidsklasse wordt vermeld, wordt deze hier herhaald; alle overige gegevens worden tijdens de tekeningbespreking met u bevestigd en niet uit de catalogus overgenomen.
| Item | Dit product | Hoe wordt dit bevestigd? |
|---|---|---|
| Tandwieltype | Kegelwiel en rondselpaar voor een aandrijflijn | Tekening |
| Materiaal | 8620 gecarburiseerd staal | Materiaalcertificaat |
| Warmtebehandeling | Carboneren, harden en temperen | Rapport over warmtebehandeling |
| Afwerking | In een ronde als een bijpassend paar | Meshrapport |
| Plicht | As, differentieel en tussenbak | Tekening |
| Leveringsomvang | Bijpassend paar, volume of vervangingsset | Meshrapport |
Bij de aanschaf van auto-onderdelen spelen volume en herhaalbaarheid een grotere rol dan de specifieke eigenschappen van individuele onderdelen.
De kosten voor het slijpen en inspecteren worden over de batch afgeschreven, waardoor de eenheidsprijs sterk verandert afhankelijk van de hoeveelheid.
Een strakkere ruisdoelstelling betekent meer rondetijd en een betere afstemming tussen de paren.
Volgt de belasting op de tekening en bepaalt de oventijd.
Volledige materiaal- en warmtebehandelingsgegevens kosten minder per onderdeel naarmate het volume toeneemt.
De meeste klachten over een spiraalvormige kegeltandwieloverbrenging hebben betrekking op de montage en niet op de tanden zelf. Dit zijn de drie punten waarop een monteur zich moet concentreren tijdens het monteren.
De tand wordt gesneden, gehard en vervolgens tegen zijn eigen rondsel geslepen. Door het slijpen ontstaat er contact over het gehele oppervlak, waardoor het uiteindelijke paar op elkaar aansluit in plaats van dat de tanden onderling verwisselbaar zijn.
Het werkstuk wordt in een vorm gesmeed die bijna de uiteindelijke vorm heeft, zodat de tandwortel een continue nerfstructuur behoudt.

Boring, vlakken en montageschouder gedraaid; deze vormen de referentiepunten waartegen de tanden worden gesneden en gemeten.

Spiraalvormige tanden, gefreesd op een Gleason-machine, volgens de steekconus en montageafstand zoals aangegeven op de tekening.

Carboneren, harden en temperen tot de gespecificeerde hardingsdiepte en kernhardheid.

De boring en centreerdiameters zijn na het harden geslepen, zodat het tandwiel nauwkeurig op zijn referentiepunten draait.

Spiebanen, schroefdraad en geboorde onderdelen gefreesd volgens tekening.

De twee onderdelen worden met een schuurmiddel op elkaar geslepen, waardoor contact ontstaat en speling wordt gecreëerd.

De identificatie en het heatnummer zijn gemarkeerd, zodat het overlappende paar tijdens het verpakken bij elkaar blijft.

Gereinigd, corrosiebestendig gemaakt en verpakt in een binnendoos, kartonnen doos en houten kist.
De route bepaalt welke controles van toepassing zijn. Elke set wordt gemeten op het tandwielcentrum en het paar wordt in elkaar geschoven. De resultaten worden met de goederen meegegeven in plaats van intern bewaard.

Boring, vlak en montageafstand conform de tekening.Dimensierapport

Chemische en mechanische eigenschappen van de rauwe staaf.Materiaalcertificaat

Oppervlaktehardheid na harden en temperen.Rapport over warmtebehandeling

Incisiediepte en microstructuur van de tand.Rapport over warmtebehandeling

Ruwheid van de flanken na het slijpen, wat geluidsoverlast veroorzaakt.Ruwheidsrapport

Tandwielnauwkeurigheid en slingering op het tandwielmeetcentrum.Nauwkeurigheidsrapport

Contactpatroon en speling op het gemonteerde paar.Meshrapport
Spiraalvormige kegeltandwielen worden gekozen voor een soepele haakse overbrenging bij hoge snelheden. Belon levert tandwieloverbrengingen aan deze industrieën.
 Automobiel
 Landbouw
 Bouw
 Mijnbouw
Het laat zich goed carboniseren, behoudt een sterke kern en heeft een voorspelbaar volume, precies wat een aandrijflijn nodig heeft.
Ja. Lappen blijft een kosteneffectieve manier om contact te creëren bij een grote hoeveelheid afschuiningen zonder elke afzonderlijke eenheid te hoeven slijpen.
Ja, aan de hand van een tekening of door het versleten paar op te meten, hoewel volumekortingen natuurlijk de voorkeur geven aan productieorders.
Materiaalcertificaat, warmtebehandelingsrapport, maatrapport, nauwkeurigheidsrapport en maaswijdterapport.
Stuur de tekening of het versleten paar samen met de montageafstand en de belasting op. De route, het materiaal en de nauwkeurigheid kunnen dan worden gecontroleerd aan de hand van de daadwerkelijke eisen van de machine.